
16/07/2026
Numa instalação industrial que utiliza vapor, a deteção da presença de contaminação no retorno de condensados é apenas uma parte do problema. A questão realmente complexa surge depois: que equipamento está a causar esta contaminação?
Imagine uma fábrica de alimentos e bebidas com diversos permutadores de calor ligados ao mesmo sistema de vapor industrial. O responsável pela manutenção detecta uma anomalia na qualidade do condensado que regressa à casa das caldeiras.
Existe contaminação, mas não é claro onde é que esta tem origem.
A central enfrenta, então, uma decisão operacional importante. Continuar a recuperar o condensado pode introduzir contaminantes no sistema; por outro lado, descartá-lo significa perder água previamente tratada e, sobretudo, uma quantidade significativa de energia térmica.
O problema, portanto, não se resume apenas a detetar condensados contaminados. Trata-se de identificar rapidamente qual o ativo que está a provocar a contaminação, para que seja possível intervir no mesmo.
O desafio: sabemos que existe contaminação, mas não conhecemos a sua origem.
Numa instalação com múltiplos equipamentos consumidores de vapor, determinar a origem de uma contaminação pode tornar-se um processo complexo.
Um permutador de calor pode apresentar uma pequena fuga interna, uma junta deteriorada, corrosão localizada ou qualquer outro problema de vedação que permita a entrada de produto ou fluido de processo no circuito de condensados.
A dificuldade aumenta quando vários permutadores de calor descarregam na mesma linha de retorno.
Uma medição realizada a jusante pode confirmar a existência de uma anomalia, mas não permite identificar, necessariamente, qual o equipamento que a está a gerar.
A equipa de manutenção inicia, então, um processo de investigação.
É necessário rever instalações, recolher amostras, realizar verificações e comparar diferentes pontos do sistema. Se a contaminação ocorrer de forma intermitente, o diagnóstico torna-se ainda mais difícil.
Esta situação gera cinco problemas importantes:
- Danos ou anomalias que podem evoluir sem serem detetados.
- Condensado que não pode ser recuperado em segurança.
- Dependência de verificações manuais.
- Falta de histórico para analisar o comportamento do sistema.
- Dificuldade em localizar qual o permutador que está a causar a contaminação.
O resultado é um diagnóstico lento, precisamente quando a rapidez na atuação é especialmente importante.
Por que razão ocorre a contaminação do condensado nos permutadores de calor?
Os permutadores de calor representam um ponto crítico, pois separam dois circuitos que, normalmente, não se deveriam misturar.
De um lado, encontra-se o vapor, que transfere a sua energia e, posteriormente, converte-se em condensado. Do outro, encontra-se o produto ou fluido de processo.
Quando ocorre uma perda de estanquicidade, o fluido de processo pode entrar no circuito de condensados.
O problema pode começar com uma fuga muito pequena.
Uma fissura, corrosão, deterioração de uma junta ou um dano progressivo podem provocar, inicialmente, alterações relativamente pequenas nas características do condensado. Sem uma monitorização adequada, a anomalia pode continuar a evoluir até se transformar numa falha mais grave.
Por este motivo, a deteção de fugas em permutadores de calor não se deve limitar a identificar falhas apenas quando estas já se tornaram evidentes. O objetivo deve ser o de identificar alterações que permitam investigar o problema antes que este resulte em consequências operacionais mais graves.
O verdadeiro custo de um condensado contaminado
O condensado possui valor económico.
Trata-se de água que já foi tratada e que retém uma quantidade significativa de energia térmica. Quando é possível devolvê-la ao sistema de forma segura, reduz-se a necessidade de água de reposição e a energia necessária para gerar novamente vapor.
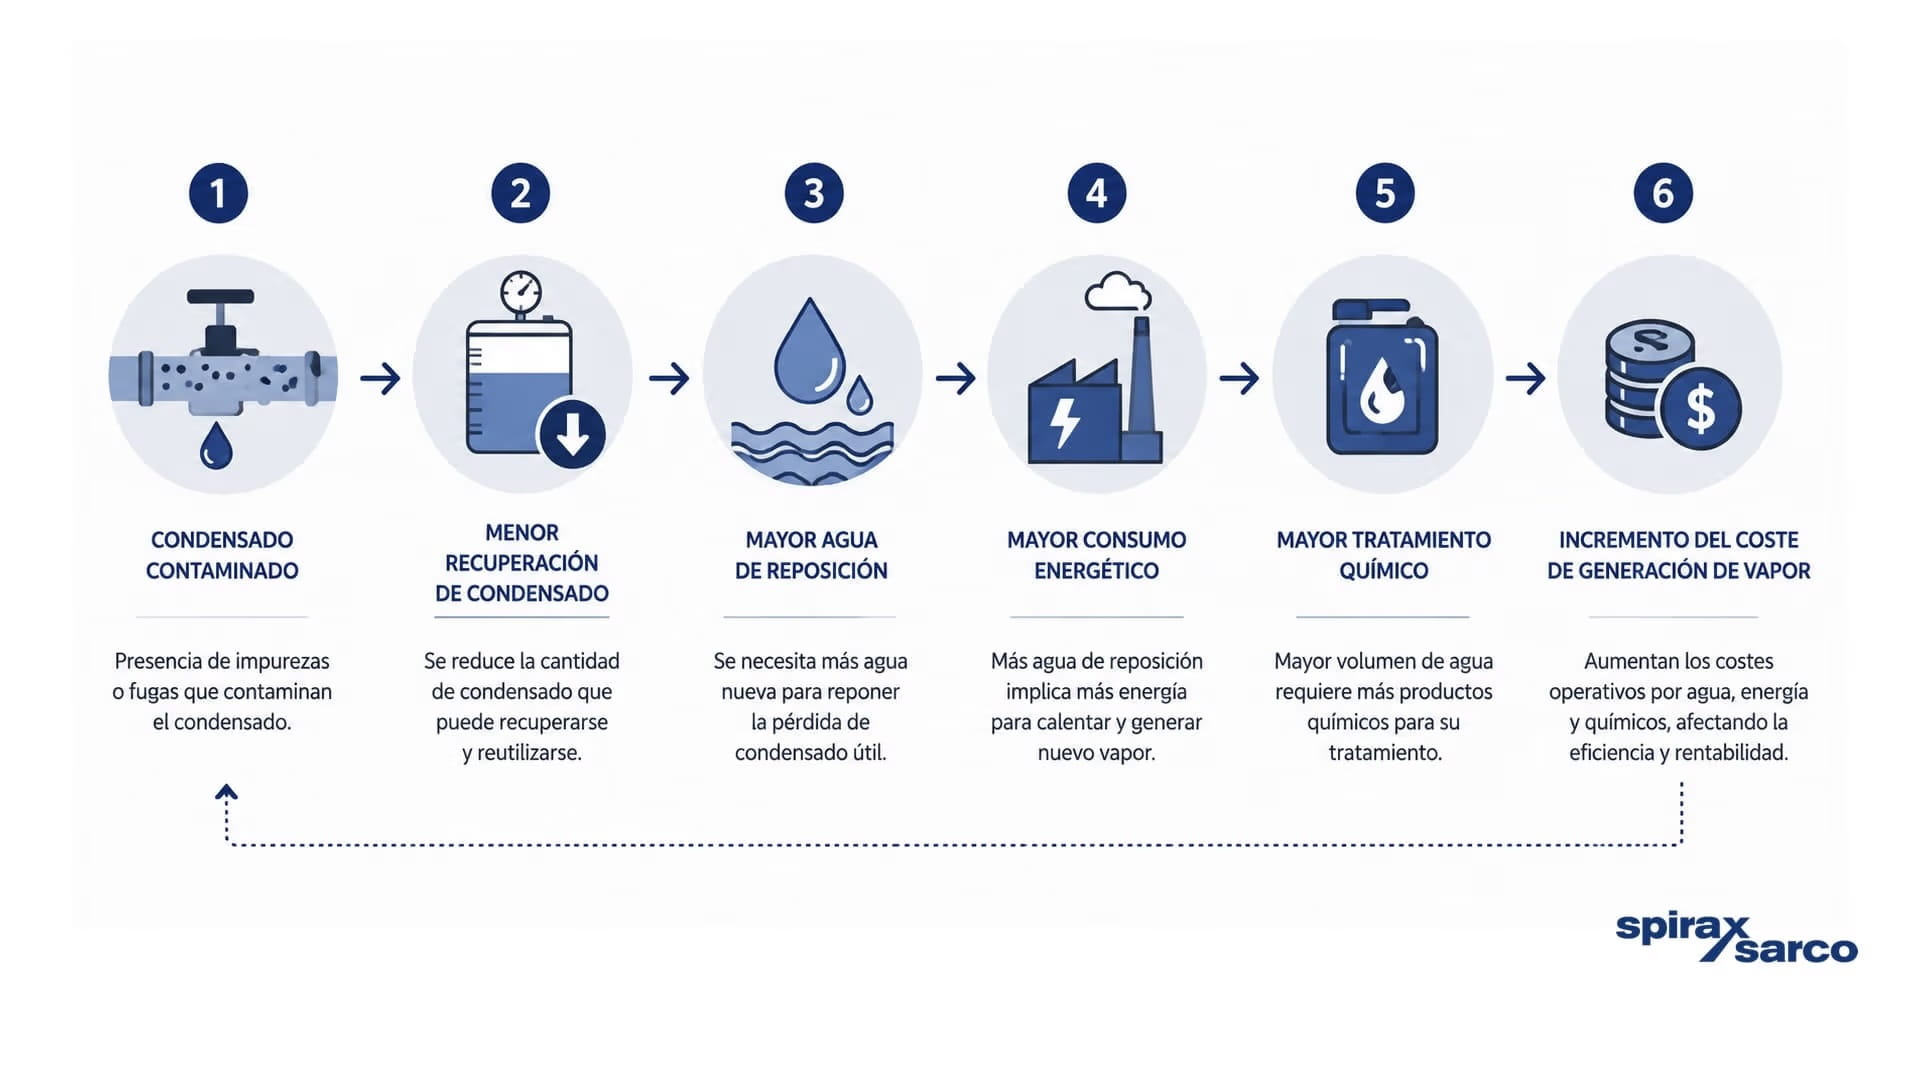
Quando existe incerteza quanto à sua qualidade, a decisão mais conservadora pode ser evitar a sua recuperação.
É aí que começa uma cadeia de custos:
Existe, além disso, um outro problema.
Se a central souber que existe contaminação, mas não souber qual o equipamento que a está a provocar, pode acabar por descartar o condensado proveniente de uma área muito maior do que a estritamente necessária.
Um único permutador defeituoso pode, portanto, provocar a perda do condensado recuperável gerado por vários equipamentos que estão a funcionar corretamente.
Detetar a contaminação é o primeiro passo. Identificar qual o equipamento que a está a causar permite agir sobre o problema.
Aqui, o foco do diagnóstico muda.
Em vez de se limitar a perguntar:
“Temos condensado contaminado?”
a planta deveria ser capaz de responder:
“Onde está a aparecer a contaminação, quando começou e que equipamento está relacionado com esta mudança?”
Esta diferença é especialmente relevante para a manutenção.
Detetar uma anomalia global gera um alerta. Localizá-la gera uma ação.
Quanto menor for o intervalo entre estes dois momentos, maior será a capacidade de intervir antes que um problema incipiente resulte numa reparação de emergência ou numa paragem não planeada.
CCD Insights: aproximar a monitorização da possível origem do problema
Uma estratégia para melhorar esta capacidade de diagnóstico consiste em instalar pontos de monitorização CCD Insights junto dos equipamentos ou áreas que se pretende supervisionar.
O objetivo é obter uma maior granularidade sobre o que está a ocorrer na rede de condensados.
Em vez de contar apenas com informação agregada num ponto geral do retorno, a fábrica pode relacionar as alterações de parâmetros — como a condutividade — com zonas específicas do processo.
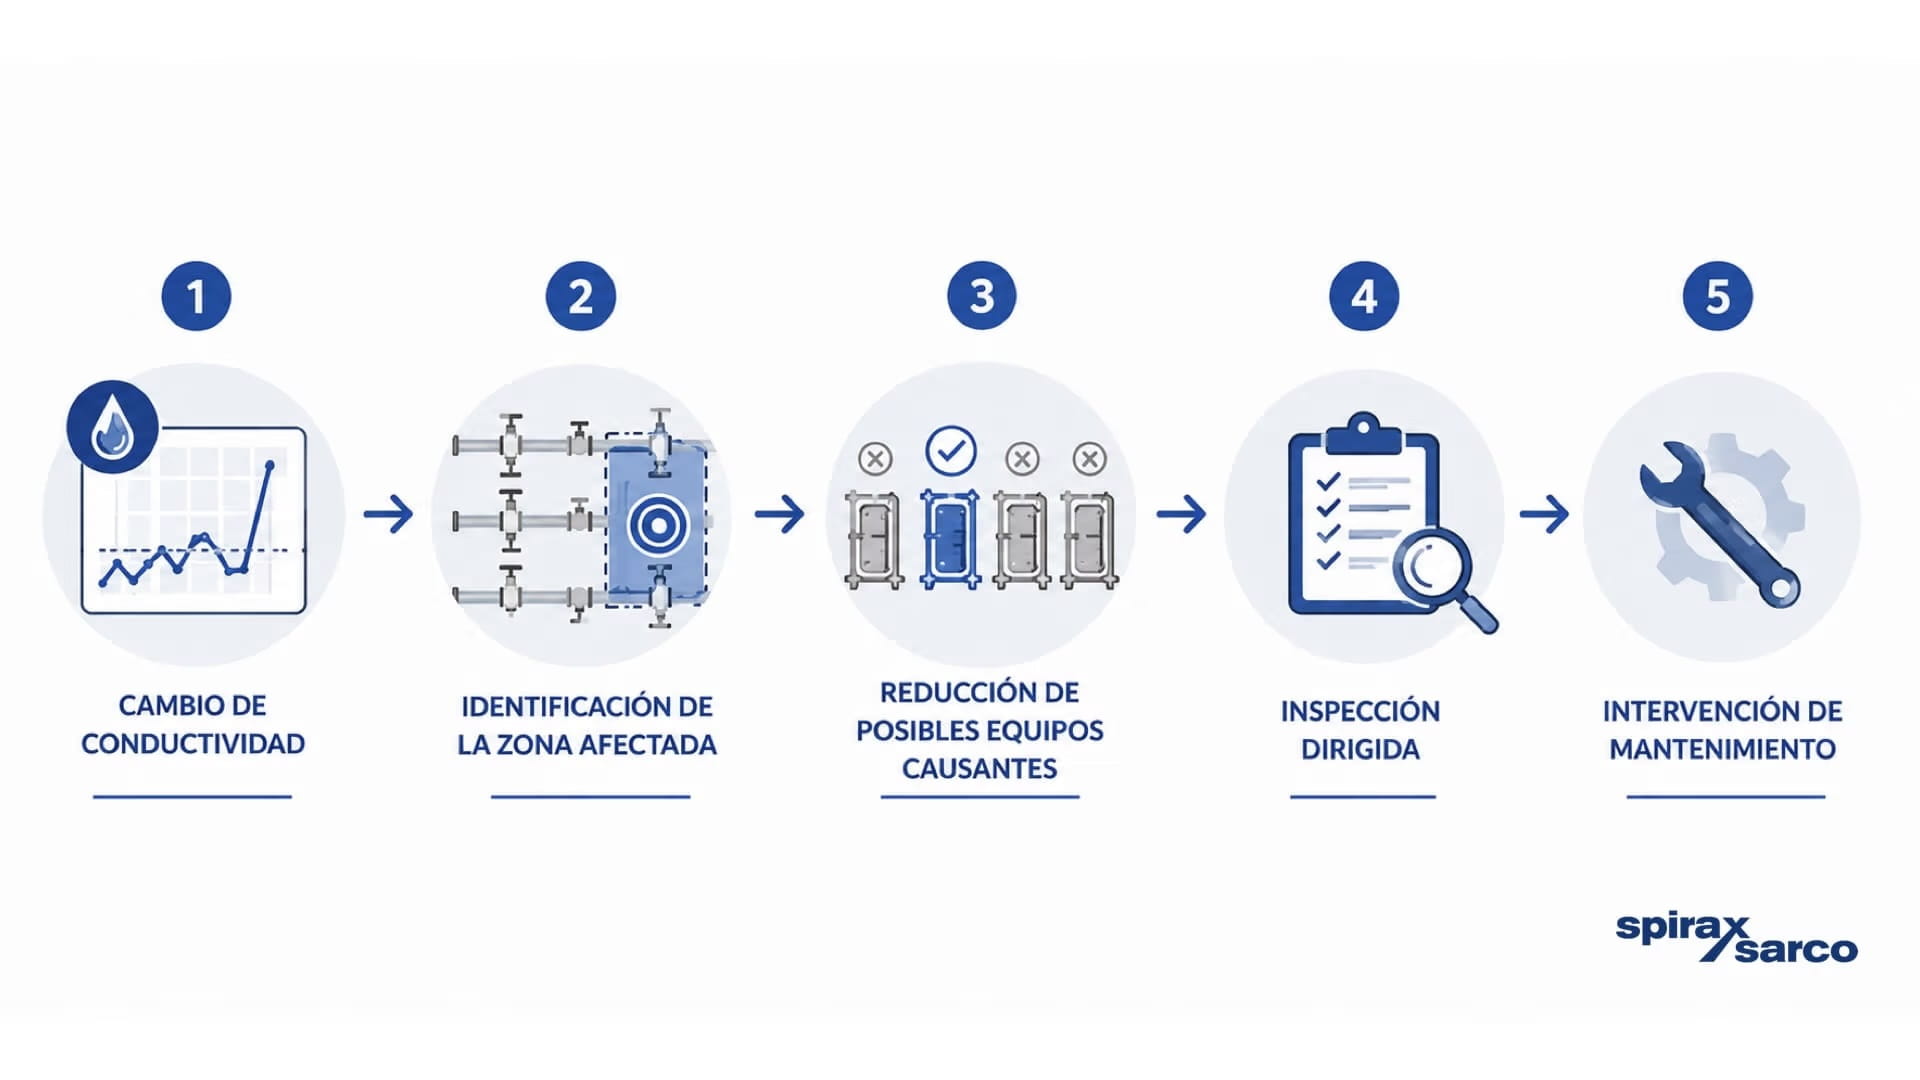
Esta abordagem facilita a identificação de anomalias e permite restringir quais os equipamentos que devem ser investigados.
A lógica é simples:
A diferença em relação a uma estratégia baseada exclusivamente em verificações manuais reside na capacidade de dispor de informação contínua e histórica.
Se o comportamento anómalo coincidir repetidamente com o funcionamento de um determinado equipamento, produto, processo ou momento da produção, a equipa de manutenção passa a contar com evidências adicionais para orientar o diagnóstico.
Da manutenção reativa a uma investigação baseada em dados
Imagine que cinco permutadores de calor descarregam numa linha comum.
Uma medição geral indica contaminação.
Sem informações adicionais, a equipa de manutenção tem de investigar todos os cinco equipamentos.
Se existirem pontos de monitorização próximos de diferentes zonas, a alteração pode ser associada, com maior precisão, a uma parte específica da instalação.
A questão deixa de ser:
“Qual de todos os nossos permutadores de calor está a apresentar falhas?”
e passa a ser:
“O que está a acontecer neste grupo específico de equipamentos?”
Reduzir o universo de pesquisa pode diminuir significativamente o tempo necessário para localizar a origem da anomalia.
Além disso, ter acesso ao histórico permite analisar quando a alteração começou e como evoluiu.
Isto pode ser especialmente útil quando as fugas são pequenas ou intermitentes e nem sempre coincidem com o momento em que um técnico realiza uma verificação manual.
Estudo de caso: localização de um permutador de calor defeituoso
Um caso específico que pode ter interesse é o de uma fábrica de produção de café, em que a monitorização permitiu identificar um permutador de calor defeituoso como a principal causa do problema.
O interesse deste caso não reside apenas na detecção de uma contaminação.
O valor surge ao ligar a anomalia a um ativo específico, permitindo que a equipa de manutenção atue sobre a causa raiz.
O projeto permitiu recuperar milhares de litros de condensado reutilizável por ano e reduzir aproximadamente 7% nos custos associados à água de alimentação da caldeira, além de contribuir para a diminuição das paragens e reparações de emergência.
Isto demonstra porque é que a recuperação de condensado deve ser analisada numa perspectiva económica, e não apenas energética.
Cada volume de condensado que pode ser recuperado de forma segura evita a substituição de água quente e tratada por água nova, a qual necessitaria de ser novamente condicionada e aquecida.
De um alarme geral a uma intervenção concreta
Para um gestor de manutenção, o potencial benefício de melhorar a monitorização do condensado não consiste simplesmente em ter acesso a mais dados.
Consiste em transformar esses dados em decisões mais rápidas.
A cadeia de valor pode ser resumida da seguinte forma:
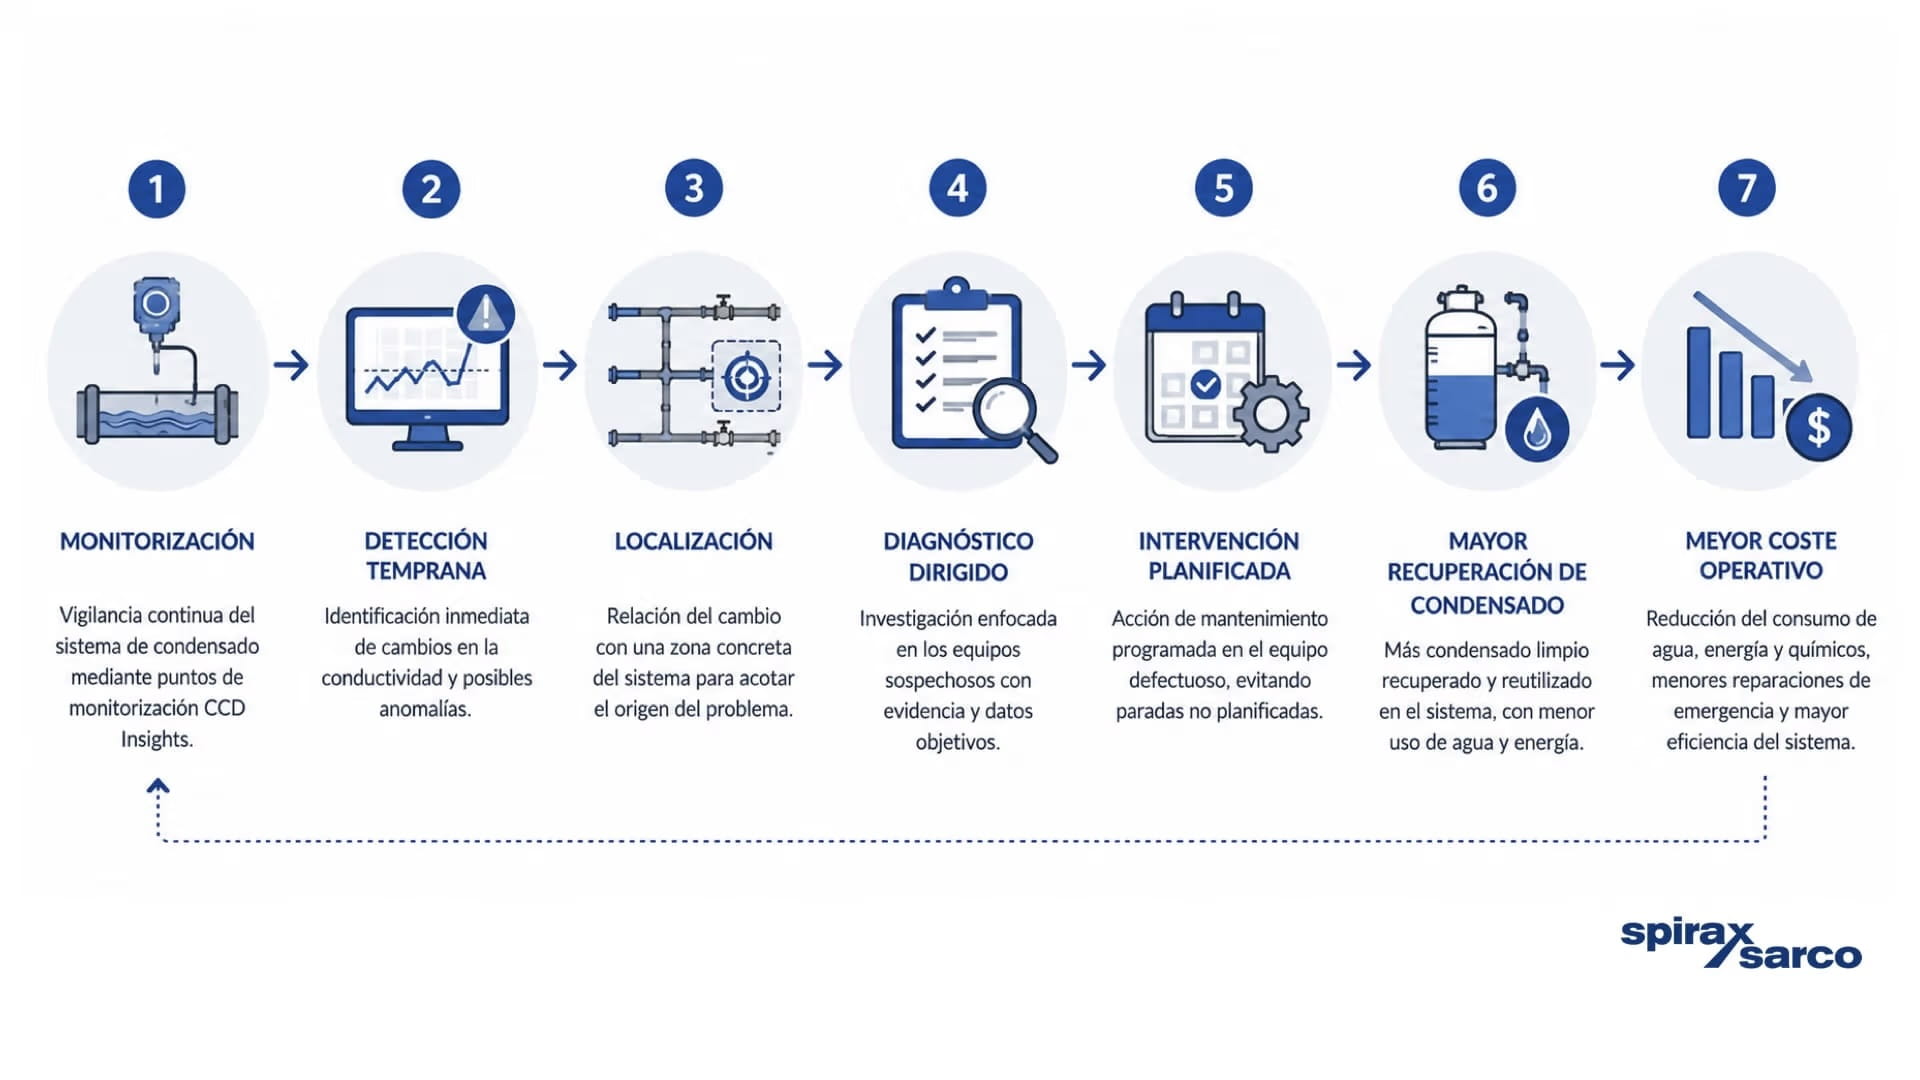
Esta lógica pode também reduzir o risco de que pequenas anomalias evoluam para falhas graves.
O objetivo final não é monitorizar apenas por monitorizar.
É reduzir o tempo entre o surgimento do problema e a intervenção na sua causa.
CCD Insights e uma nova forma de gerir o risco do condensado
Em muitas instalações industriais, o desafio não é a falta de conhecimento sobre a existência de um problema no sistema de vapor. O desafio é dispor de informação suficiente para o localizar rapidamente.
A contaminação do condensado nos permutadores de calor é um bom exemplo disso.
Uma fuga pode acabar por provocar a perda de condensado, consumo adicional de água e energia, horas de investigação, manutenção corretiva e até uma paragem não planeada.
A oportunidade reside em mudar a questão.
Em vez de apenas detetar:
“Temos uma contaminação.”
o sistema de manutenção deve ser capaz de avançar rapidamente para:
“Sabemos onde isto está a ocorrer, podemos investigar o equipamento específico e agir antes que o problema se agrave”.
Este é, precisamente, o valor que uma estratégia de monitorização como o CCD Insights pode oferecer: transformar uma anomalia geral no condensado em informação acionável para a manutenção, ajudando a proteger tanto a disponibilidade dos equipamentos como o valor económico associado à recuperação do condensado.
Porque é que a optimização não é uma opção: É um imperativo
Se quisermos ser bem-sucedidos na nossa busca do zero líquido, a optimização será um fator crítico. Aqui, veremos por quê e demonstramos a sua notável capacidade de ajudar.
As vantagens na otimização do sistema de vapor
Como focar hoje é crucial para o amanhã
Instalação e Comissionamento
Quaisquer que sejam as suas necessidades, poderemos ajudá-lo a implementar as melhorias identificadas numa auditoria. A nossa equipa trabalha consigo para planear e executar o serviço que colocará o seu sistema no seu melhor nível de desempenho e dentro do seu orçamento.
Monitorização Sem Fios de Purgadores de Vapor
O nosso sistema de Monitorização Sem Fios de Purgadores de Vapor oferece uma forma simples, eficiente e fiável de manter os seus purgadores de vapor sob controlo. Ao tirar partido da tecnologia de ponta sem fios, a nossa solução ajuda-o a evitar perdas de energia, a reduzir os custos de manutenção não planeados e a garantir a segurança das suas operações.
HV3 Válvulas de seccionamento
Válvulas de globo em bronze em medidas que se ajustam à sua aplicação.
Actuadores Pneumáticos
Os actuadores pneumáticos são segundo a norma NAMUR, com abertura ou fecho por mola e incorporam um diafragma rolante em borracha nitrílica.