
19/08/2026
Saber se o condensado está contaminado é uma questão crítica em qualquer instalação industrial que opere com vapor e disponha de um sistema de recuperação de condensado. A razão é simples: o condensado contém energia térmica e água tratada que podem ser reutilizadas, mas apenas se a sua qualidade permitir o retorno seguro ao sistema de geração de vapor.
O problema surge quando existe a possibilidade de este condensado ter entrado em contacto com produtos, fluidos de processo, substâncias químicas ou outros contaminantes. Neste momento, a planta precisa de responder rapidamente a três perguntas: está realmente contaminado? Quando começou a anomalia? E, sobretudo, onde ocorreu?
Quando estas respostas dependem apenas de recolhas manuais de amostras ou de medições realizadas em pontos gerais da linha de retorno, o diagnóstico pode tornar-se demorado. E, quanto maior for a incerteza, maior será o risco de devolver um condensado inadequado à caldeira ou, inversamente, descartar um condensado que poderia ser perfeitamente recuperado.
O que é considerado contaminação do condensado?
O condensado é gerado quando o vapor transfere a sua energia e regressa ao estado líquido. Em condições normais, este condensado constitui um recurso valioso, pois conserva uma parte significativa da energia térmica utilizada durante o processo e, além disso, provém de água que já foi previamente tratada.
Considera-se que existe contaminação quando o condensado incorpora substâncias estranhas que podem alterar a sua qualidade ou tornar desaconselhável o seu retorno ao sistema de caldeiras.
Dependendo do processo industrial, estas substâncias podem ser provenientes do produto, de produtos químicos, agentes de limpeza, fluidos térmicos ou outros meios utilizados em equipamentos como permutadores de calor.
O verdadeiro problema não é apenas a existência de contaminação. Na perspetiva da manutenção, o desafio consiste em detetá-la com a devida antecedência e determinar qual a parte da instalação que está a causar o problema.
Porque é que o condensado pode ser contaminado?
Uma das causas habituais está relacionada com as perdas de estanquicidade em equipamentos em que o vapor ou o condensado estão separados de outro fluido através de uma superfície de permuta térmica.
Por exemplo, uma fuga interna num permutador de calor pode permitir que o fluido de processo passe para o lado do condensado.
Podem também ocorrer anomalias relacionadas com determinadas operações de produção, limpezas, alterações de processo ou falhas em componentes.
A dificuldade aumenta quando vários equipamentos descarregam condensado no mesmo coletor. Se a contaminação for detetada apenas junto à casa das caldeiras, o responsável pela manutenção sabe que existe uma anomalia, mas ainda tem de descobrir qual dos processos ligados a originou.
Assim sendo, a questão fundamental não deveria ser apenas:
O condensado está contaminado?
Deveria ser também:
Onde é que a sua qualidade começou a sofrer alterações?
Que problemas pode causar o retorno de condensados contaminados à caldeira?
O envio de condensado contaminado para o sistema de geração de vapor pode introduzir substâncias indesejadas numa parte crítica da instalação.
Por esta razão, quando existe incerteza quanto à qualidade do condensado, a reação operacional é normalmente conservadora: desviar ou descartar o retorno de origem duvidosa.
Esta decisão protege a instalação, mas acarreta um custo.
Quando o condensado não é recuperado, necessita de ser substituído por água de reposição. Esta água deve ser tratada e, posteriormente, aquecida até atingir as condições exigidas pelo sistema de vapor.
A consequência pode ser representada da seguinte forma:
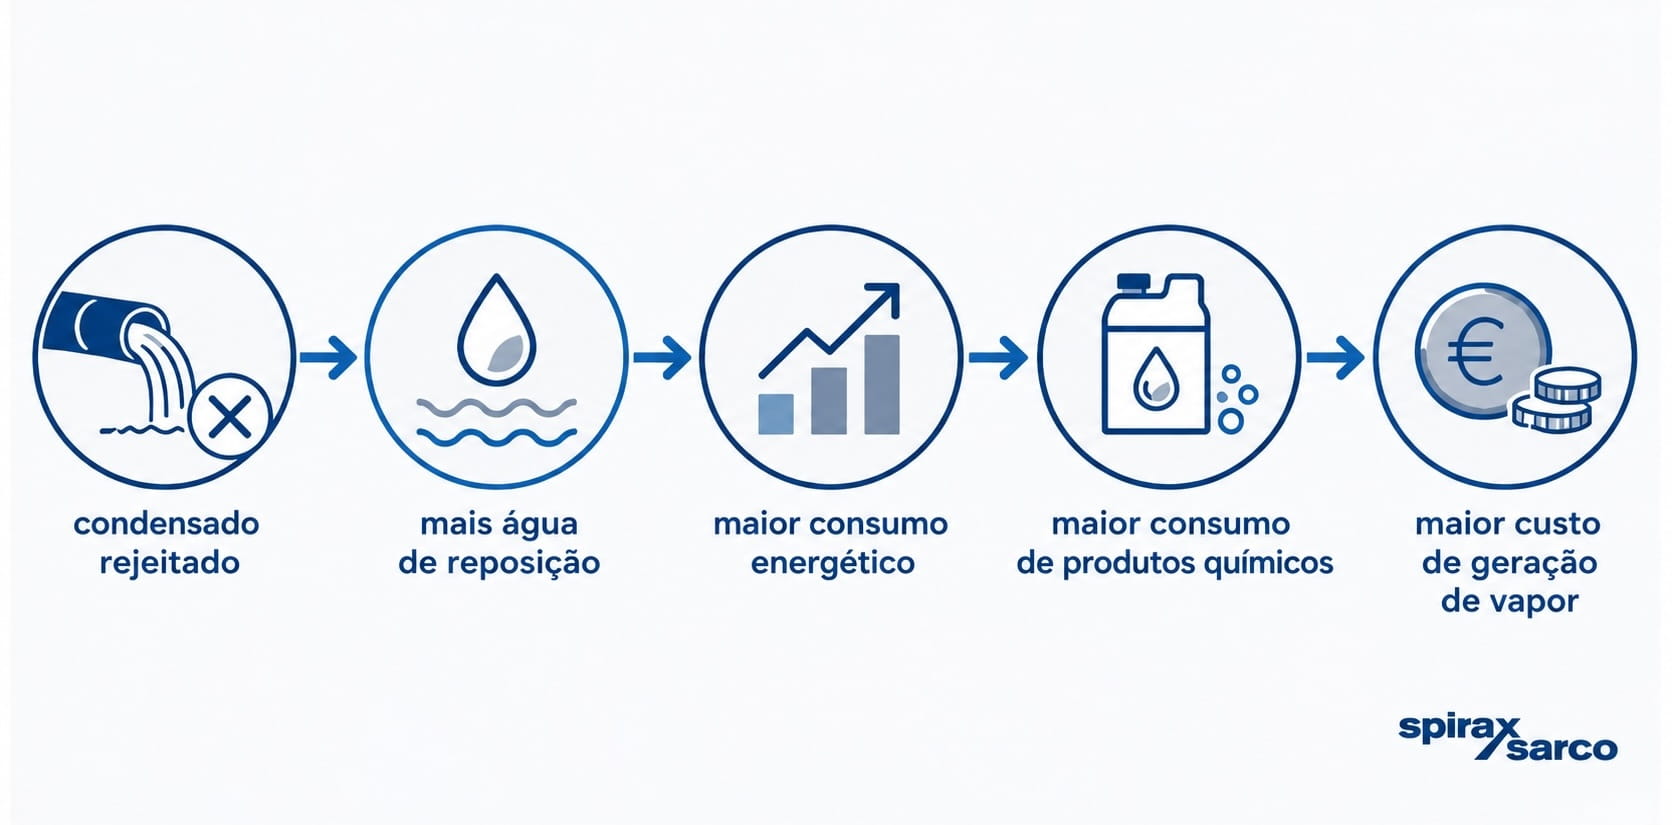
Portanto, melhorar a qualidade do condensado não consiste apenas em proteger a caldeira. Permite também aumentar a quantidade de energia e água que pode ser recuperada de forma segura.
Como se verifica tradicionalmente o condensado?
A análise do condensado pode ser realizada através de amostras recolhidas periodicamente em pontos específicos da instalação.
Um operador recolhe uma amostra e verifica parâmetros que permitem avaliar se o condensado está dentro dos valores esperados.
Este procedimento pode ser útil para verificações de rotina, mas apresenta uma limitação fundamental: oferece um "retrato" do que ocorre num momento específico.
Se surgir uma contaminação entre duas colheitas, esta pode passar despercebida durante um determinado período.
Esta diferença entre uma medição pontual e uma observação contínua é especialmente importante quando as anomalias são intermitentes.
Condutividade do condensado: o que uma alteração na medição pode indicar
A condutividade do condensado é um dos parâmetros que pode ser utilizado para detetar alterações na sua composição.
A condutividade está relacionada com a presença de substâncias dissolvidas capazes de conduzir corrente elétrica. Num condensado cuja qualidade se mantém estável, os valores devem manter-se dentro de um padrão esperado para a instalação.
Quando ocorre uma alteração significativa, isso pode ser um sinal de que algo diferente está a entrar no retorno.
Isto não significa que qualquer aumento da condutividade identifique automaticamente a causa de uma contaminação. A medição funciona como um sinal de desvio, que deve ser interpretado dentro do contexto operacional.
O verdadeiro valor surge quando é possível estabelecer uma sequência como esta:
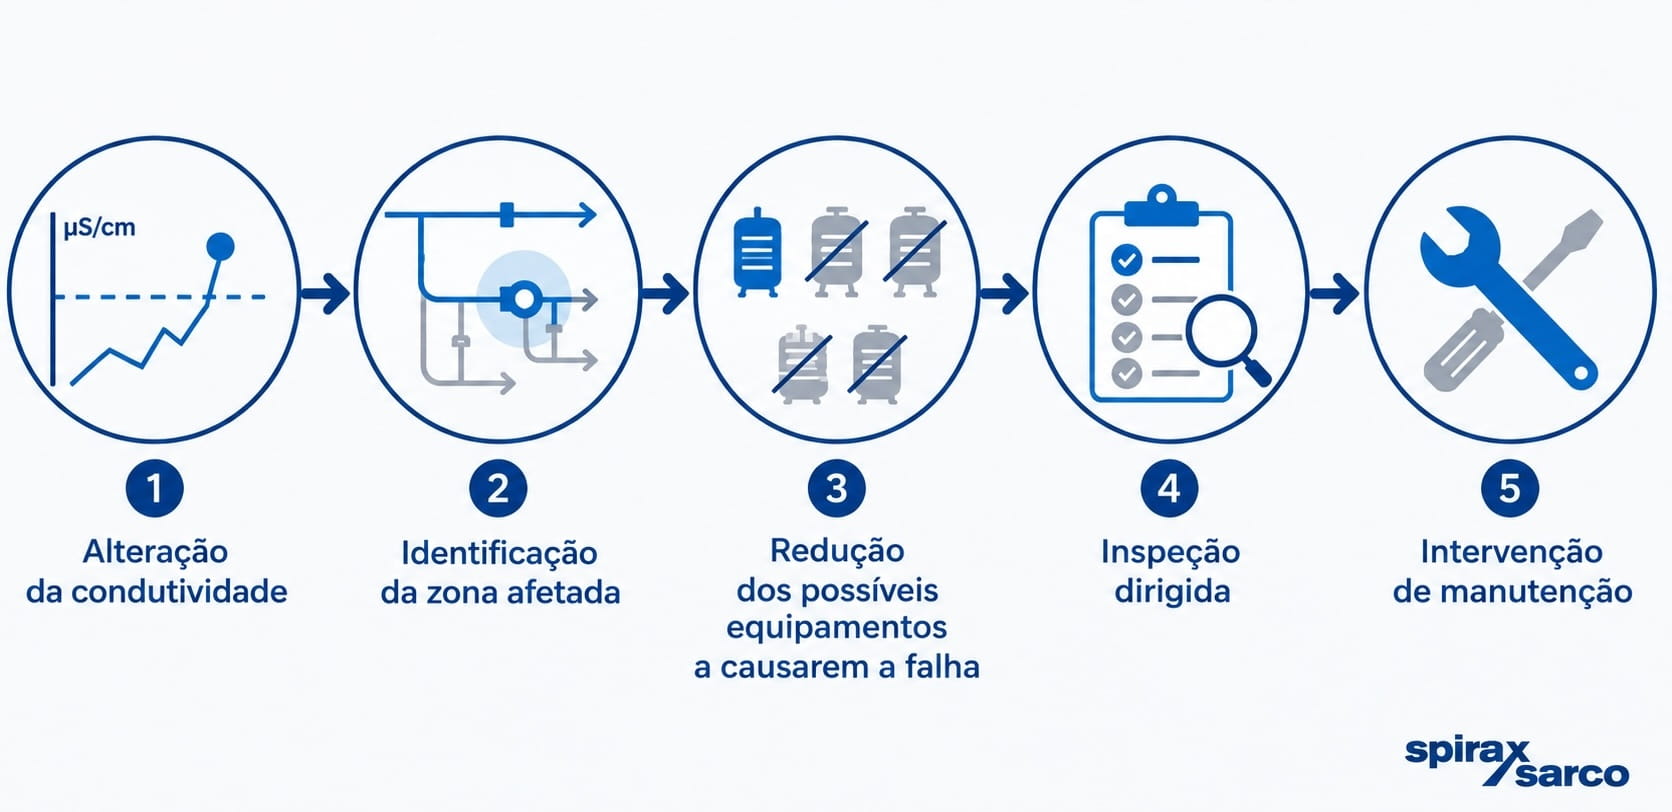
Por esse motivo, não basta ter o dado à mão. É necessário saber quando ocorreu a alteração e onde surgiu.
Por que razão a temperatura também é monitorizada?
A temperatura fornece um contexto adicional para interpretar o comportamento do condensado e compreender as condições sob as quais ocorre uma anomalia.
Relacionar os dados de condutividade e temperatura ajuda a obter uma visão mais completa do retorno em diferentes momentos do processo.
Por exemplo, certas alterações podem coincidir com arranques, paragens, alterações na produção ou condições operacionais específicas.
A combinação de ambas as variáveis permite enriquecer o diagnóstico e facilita a análise posterior através de histórias.
O objetivo não é analisar parâmetros de forma isolada, mas sim perceber como evolui o sistema.
Amostragem manual versus monitorização contínua do condensado
A principal limitação da amostragem manual é a sua natureza descontínua.
Imagine que uma planta recolhe uma amostra a cada determinado intervalo de horas. Se uma fuga começar após uma medição e desaparecer antes da seguinte, a anomalia pode acabar por não ser registada.
Mesmo quando, finalmente, se detecta um valor fora do habitual, surge outro problema: reconstruir o que aconteceu anteriormente.
Sem históricos, torna-se difícil responder a questões como:
- A mudança foi súbita ou progressiva?
- Começou durante uma determinada produção?
- Coincidiu com a entrada em funcionamento de um equipamento?
- Já ocorreu anteriormente?
A monitorização contínua do condensado permite transformar uma sucessão de registos pontuais num panorama completo do comportamento do sistema.
Esta diferença é especialmente relevante para a manutenção, uma vez que reduz a dependência de inspeções reativas.
Onde é mais adequado medir a contaminação do condensado?
A localização dos pontos de medição pode ser tão importante como a própria medição.
Suponhamos que seis processos diferentes enviam condensado para um coletor comum e que existe apenas um ponto de controlo antes da casa das caldeiras.
Se surgir uma anomalia, a equipa de manutenção sabe que o condensado coletivo apresenta um desvio, mas qualquer um dos seis processos pode ser o responsável.
A equipa precisa, então, de iniciar uma investigação por eliminação.
Por outro lado, quando existem pontos de monitorização mais próximos de processos críticos, a alteração pode ser associada a uma área muito mais específica da instalação.
A diferença é importante:
medição geral → sabemos que existe um problema.
medição junto ao processo → sabemos onde começar a procurar.
Esta capacidade de localização pode reduzir consideravelmente o tempo necessário para identificar o equipamento que possivelmente causou o problema.
Como funciona a monitorização contínua?
A monitorização contínua recolhe automaticamente informação sobre variáveis como a condutividade e a temperatura, permitindo observar a sua evolução ao longo do tempo.
Soluções como o CCD Insights permitem centralizar estes dados num painel digital e trabalhar com limites configuráveis.
Quando a condutividade se altera em relação aos valores definidos, podem ser geradas notificações para facilitar uma resposta mais rápida.
Além disso, contar com sensores instalados junto de determinadas zonas do processo pode ajudar a relacionar o desvio com o ponto da instalação onde ocorre.
Isto permite passar de uma gestão baseada apenas na detecção para uma lógica mais completa:
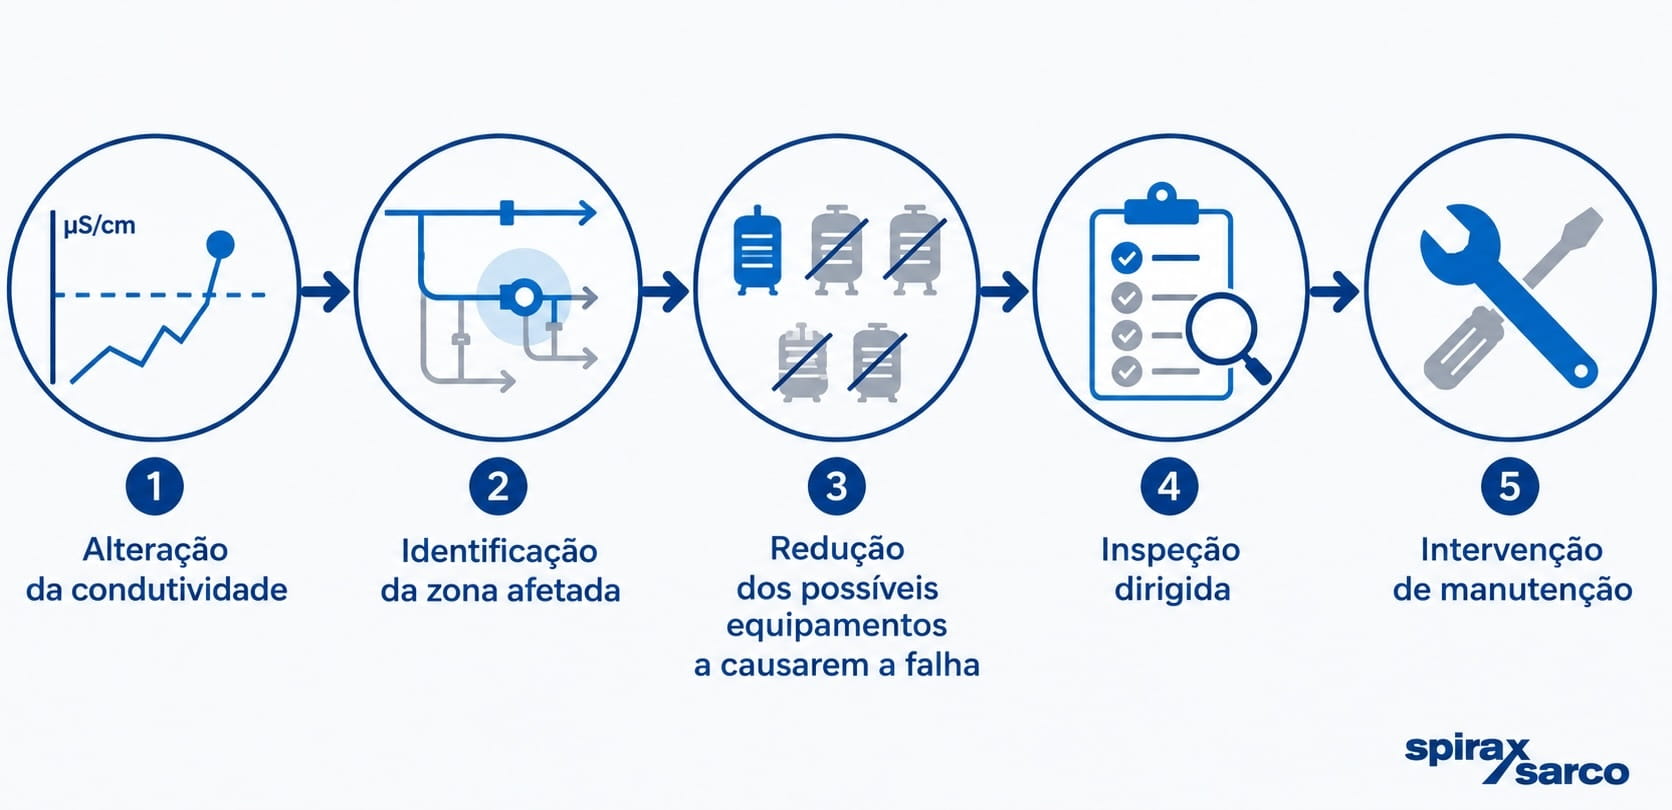
Outra vantagem de dispor de informação contínua é a possibilidade de trabalhar com históricos.
Em vez de depender apenas do valor apresentado pelo instrumento num determinado momento, a equipa de manutenção pode analisar tendências, comparar períodos e procurar padrões associados à operação.
O que fazer quando é detetada uma anomalia?
A deteção de uma alteração deve desencadear um processo estruturado de diagnóstico.
O primeiro passo consiste em verificar a magnitude do desvio e determinar quando é que este começou.
De seguida, deve-se identificar qual a parte do sistema que apresenta a alteração e quais os equipamentos ou processos que estão ligados a esse ponto.
Quanto mais localizada for a medição, menor será o número de possíveis causas a investigar.
A sequência de ações pode ser resumida da seguinte forma:
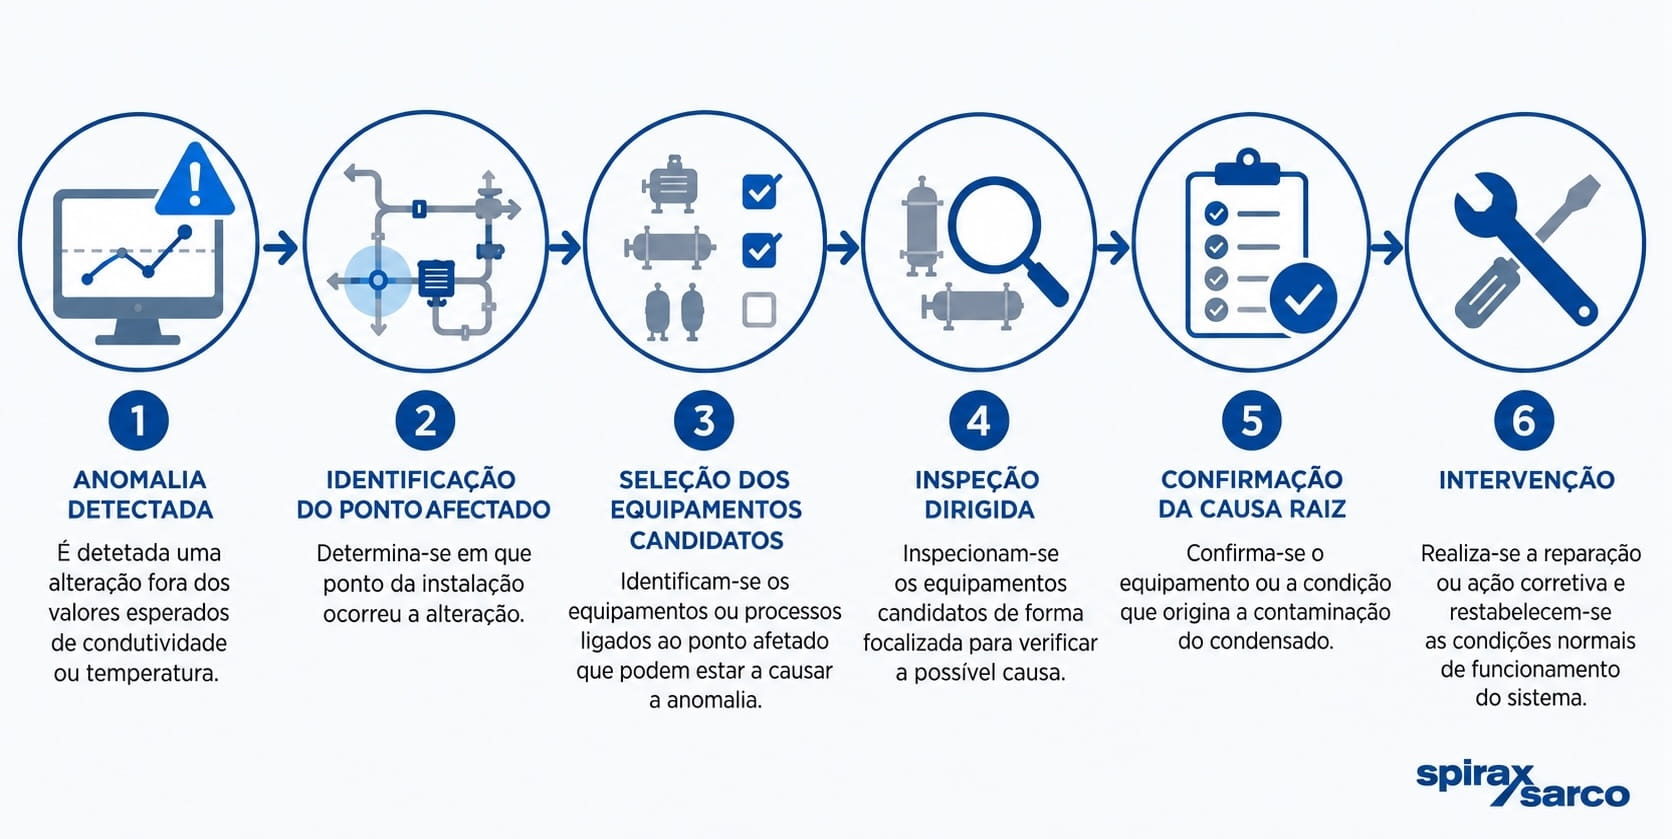
Esta forma de trabalhar reduz o tempo dedicado a inspeções indiscriminadas e permite direcionar os recursos de manutenção para os ativos com maior probabilidade de estarem relacionados com o desvio.
Recuperar condensado exige reduzir a incerteza.
O objetivo final não é apenas detetar a contaminação.
Uma estratégia de monitorização eficaz deverá permitir à central recuperar condensado com maior confiança, protegendo, ao mesmo tempo, o sistema de geração de vapor.
Quando há pouca informação, a decisão mais segura é, normalmente, descartar o retorno de qualidade duvidosa.
Quando existe maior visibilidade sobre a qualidade, a evolução e a origem do condensado, a equipa de manutenção pode tomar decisões mais bem fundamentadas.
Por esta razão, o valor de sistemas como o CCD Insights não reside apenas na obtenção de um dado de condutividade.
A verdadeira oportunidade reside na redução do ciclo completo:
deteção → localização → diagnóstico → intervenção → maior recuperação de condensados → menor custo operacional.
Para um gestor de manutenção, contar com esta rastreabilidade pode significar menos tempo gasto na procura da causa de uma anomalia, menos decisões preventivas baseadas em incertezas e uma maior capacidade de transformar os dados do sistema de vapor em ações de manutenção direcionadas.
Avalie como monitoriza atualmente a qualidade do condensado na sua instalação.
Se a sua fábrica depende principalmente de recolhas manuais de amostras ou de medições realizadas apenas no retorno geral, pode haver uma oportunidade para melhorar a capacidade de detetar e localizar anomalias.
Avalie como monitoriza atualmente a qualidade do condensado na sua instalação e quanto tempo demora a sua equipa desde a ocorrência de um desvio até à identificação da sua causa raiz.
Porque é que a optimização não é uma opção: É um imperativo
Se quisermos ser bem-sucedidos na nossa busca do zero líquido, a optimização será um fator crítico. Aqui, veremos por quê e demonstramos a sua notável capacidade de ajudar.
As vantagens na otimização do sistema de vapor
Como focar hoje é crucial para o amanhã
Instalação e Comissionamento
Quaisquer que sejam as suas necessidades, poderemos ajudá-lo a implementar as melhorias identificadas numa auditoria. A nossa equipa trabalha consigo para planear e executar o serviço que colocará o seu sistema no seu melhor nível de desempenho e dentro do seu orçamento.
Monitorização Sem Fios de Purgadores de Vapor
O nosso sistema de Monitorização Sem Fios de Purgadores de Vapor oferece uma forma simples, eficiente e fiável de manter os seus purgadores de vapor sob controlo. Ao tirar partido da tecnologia de ponta sem fios, a nossa solução ajuda-o a evitar perdas de energia, a reduzir os custos de manutenção não planeados e a garantir a segurança das suas operações.
HV3 Válvulas de seccionamento
Válvulas de globo em bronze em medidas que se ajustam à sua aplicação.
Actuadores Pneumáticos
Os actuadores pneumáticos são segundo a norma NAMUR, com abertura ou fecho por mola e incorporam um diafragma rolante em borracha nitrílica.