
19/08/2026
Saber si el condensado está contaminado es una cuestión crítica en cualquier planta industrial que trabaje con vapor y disponga de un sistema de recuperación de condensado. La razón es sencilla: el condensado contiene energía térmica y agua tratada que pueden volver a aprovecharse, pero solamente si su calidad permite retornarlo con seguridad al sistema de generación de vapor.
El problema aparece cuando existe la posibilidad de que ese condensado haya entrado en contacto con producto, fluidos de proceso, sustancias químicas u otros contaminantes. En ese momento, la planta debe responder rápidamente a tres preguntas: ¿está realmente contaminado?, ¿cuándo comenzó la anomalía? y, sobre todo, ¿dónde se ha producido?
Cuando estas respuestas dependen únicamente de muestras manuales o de mediciones realizadas en puntos generales del retorno, el diagnóstico puede prolongarse. Y cuanto mayor sea la incertidumbre, mayor será el riesgo de devolver condensado inadecuado a la caldera o, por el contrario, rechazar condensado perfectamente recuperable.
¿Qué se considera contaminación del condensado?
El condensado se genera cuando el vapor transfiere su energía y vuelve al estado líquido. En condiciones normales, este condensado constituye un recurso valioso porque conserva una parte importante de la energía térmica utilizada durante el proceso y, además, procede de agua que ya ha sido previamente tratada.
Se considera que existe contaminación cuando el condensado incorpora sustancias ajenas que pueden modificar su calidad o hacer desaconsejable su retorno al sistema de calderas.
Dependiendo del proceso industrial, estas sustancias pueden proceder de producto, productos químicos, agentes de limpieza, fluidos térmicos u otros medios utilizados en equipos como intercambiadores de calor.
El verdadero problema no es únicamente que exista contaminación. Desde la perspectiva de mantenimiento, el reto consiste en detectarla suficientemente pronto y determinar qué parte de la instalación la está provocando.
¿Por qué puede contaminarse el condensado?
Una de las causas habituales está relacionada con pérdidas de estanqueidad en equipos donde el vapor o el condensado se encuentran separados de otro fluido mediante una superficie de intercambio.
Por ejemplo, una fuga interna en un intercambiador de calor puede permitir que el fluido de proceso pase al lado del condensado.
También pueden producirse anomalías relacionadas con determinadas operaciones de producción, limpiezas, cambios de proceso o fallos en componentes.
La dificultad aumenta cuando numerosos equipos descargan condensado hacia un mismo colector. Si la contaminación se detecta únicamente cerca de la sala de calderas, el responsable de mantenimiento sabe que existe una anomalía, pero todavía debe descubrir cuál de todos los procesos conectados la ha generado.
Por tanto, la pregunta clave no debería ser únicamente:
¿Está contaminado el condensado?
También debería ser:
¿Dónde comenzó a cambiar su calidad?
¿Qué problemas puede ocasionar devolver condensado contaminado a la caldera?
Enviar condensado contaminado hacia el sistema de generación de vapor puede introducir sustancias no deseadas en una parte crítica de la instalación.
Por esta razón, cuando existe incertidumbre sobre la calidad del condensado, la reacción operativa suele ser conservadora: desviar o rechazar el retorno dudoso.
Esta decisión protege la instalación, pero tiene un coste.
Cuando el condensado no se recupera, debe sustituirse por agua de reposición. Esa agua debe tratarse y posteriormente calentarse hasta alcanzar las condiciones requeridas por el sistema de vapor.
La consecuencia puede representarse de esta manera:
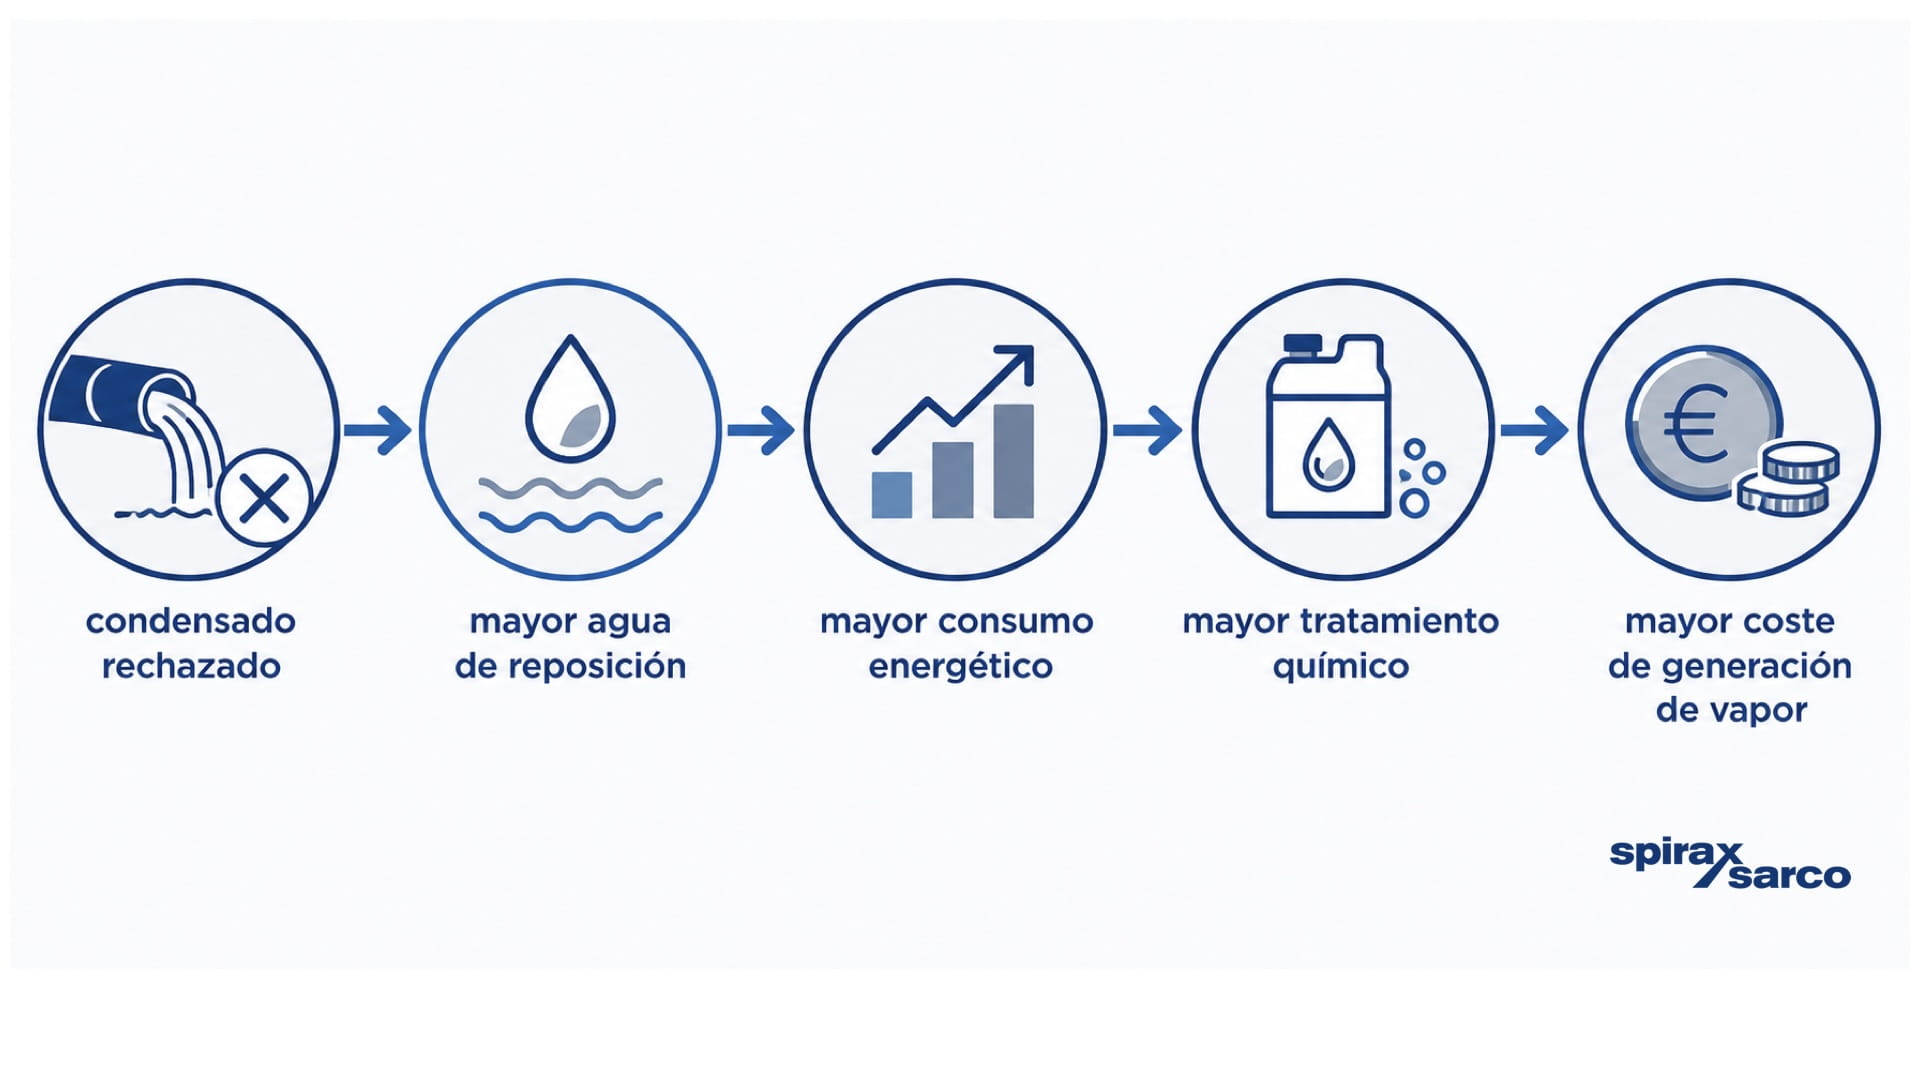
Por tanto, mejorar la calidad del condensado no consiste solamente en proteger la caldera. También permite aumentar la cantidad de energía y agua que puede recuperarse de forma segura.
¿Cómo se comprueba tradicionalmente el condensado?
El análisis de condensado puede realizarse mediante muestras tomadas periódicamente en determinados puntos de la instalación.
Un operador obtiene una muestra y comprueba parámetros que permiten evaluar si el condensado se encuentra dentro de los valores esperados.
Este procedimiento puede resultar útil para verificaciones rutinarias, pero tiene una limitación fundamental: ofrece una fotografía de lo que ocurre en un momento concreto.
Si la contaminación aparece entre dos muestreos, puede pasar inadvertida durante un determinado periodo.
Esta diferencia entre una medición puntual y una observación continua es especialmente importante cuando las anomalías son intermitentes.
Conductividad del condensado: qué puede indicar un cambio en la medición
La conductividad del condensado es uno de los parámetros que pueden utilizarse para detectar cambios en su composición.
La conductividad está relacionada con la presencia de sustancias disueltas capaces de transportar corriente eléctrica. En un condensado cuya calidad permanece estable, los valores deberían mantenerse dentro de un comportamiento esperado para la instalación.
Cuando se produce un cambio significativo, puede ser una señal de que algo diferente está entrando en el retorno.
Esto no significa que cualquier aumento de conductividad identifique automáticamente la causa de una contaminación. La medición actúa como señal de desviación que debe interpretarse dentro del contexto operacional.
El verdadero valor aparece cuando puede establecerse una secuencia como esta:
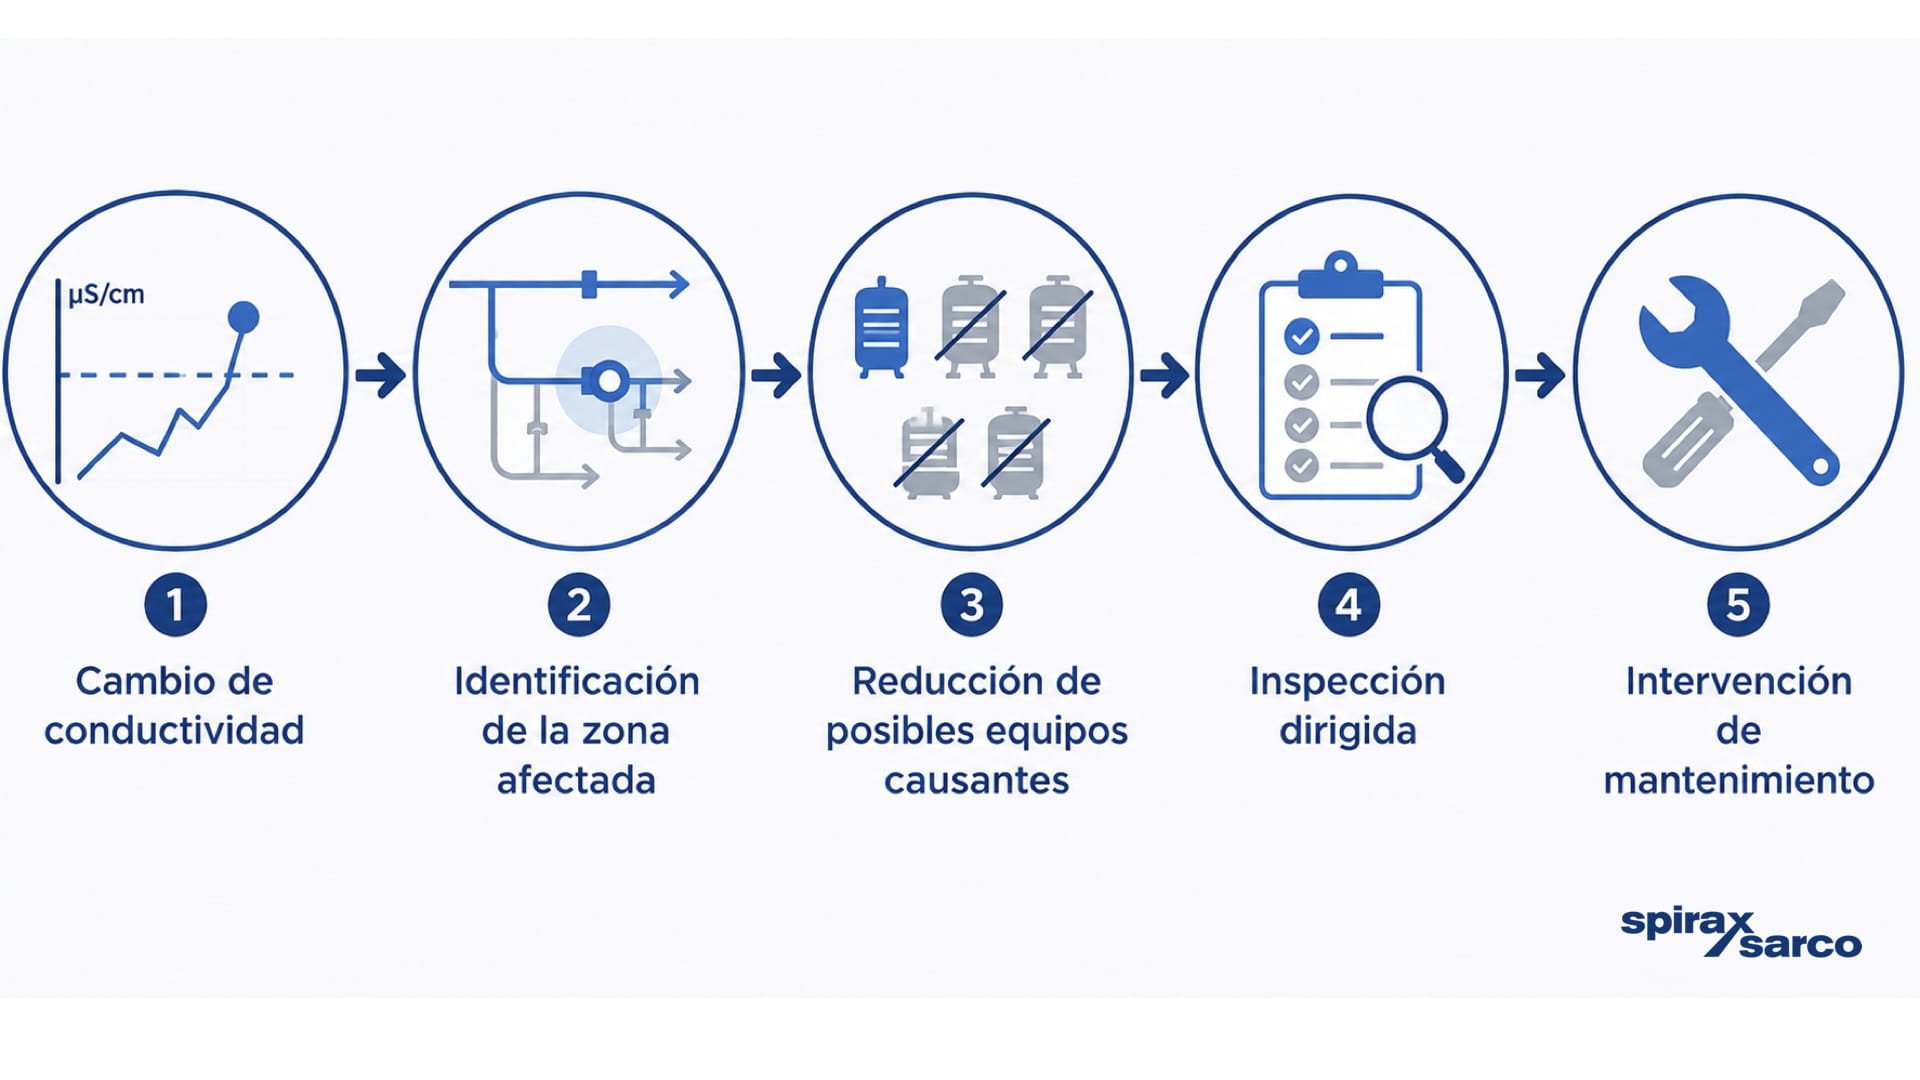
Por esta razón, no basta con disponer del dato. Es necesario conocer cuándo se produjo el cambio y dónde apareció.
¿Por qué también se monitoriza la temperatura?
La temperatura proporciona contexto adicional para interpretar el comportamiento del condensado y comprender las condiciones en las que se produce una anomalía.
Relacionar datos de conductividad y temperatura ayuda a disponer de una visión más completa del retorno en diferentes momentos del proceso.
Por ejemplo, determinados cambios pueden coincidir con arranques, paradas, modificaciones de producción o condiciones operativas específicas.
La combinación de ambas variables permite enriquecer el diagnóstico y facilita el análisis posterior mediante históricos.
El objetivo no es analizar parámetros de forma aislada, sino entender cómo evoluciona el sistema.
Muestreo manual frente a monitorización continua del condensado
El principal límite del muestreo manual es su naturaleza discontinua.
Imagine que una planta toma una muestra cada determinadas horas. Si una fuga comienza después de una medición y desaparece antes de la siguiente, la anomalía podría no quedar registrada.
Incluso cuando finalmente se detecta un valor fuera de lo habitual, sigue existiendo otro problema: reconstruir qué ocurrió antes.
Sin históricos es difícil responder preguntas como:
- ¿El cambio fue repentino o progresivo?
- ¿Comenzó durante una determinada producción?
- ¿Coincidió con la entrada en funcionamiento de un equipo?
- ¿Se ha producido anteriormente?
La monitorización de condensado de forma continua permite transformar una sucesión de fotografías puntuales en una película del comportamiento del sistema.
Esta diferencia resulta especialmente relevante para mantenimiento porque reduce la dependencia de inspecciones reactivas.
¿Dónde conviene medir la contaminación del condensado?
La ubicación de los puntos de medida puede ser tan importante como la propia medición.
Supongamos que seis procesos diferentes devuelven condensado hacia un colector común y que únicamente existe un punto de control antes de la sala de calderas.
Si aparece una anomalía, el responsable de mantenimiento sabe que el condensado conjunto presenta una desviación, pero cualquiera de los seis procesos podría ser responsable.
El equipo debe comenzar entonces una investigación por descarte.
En cambio, cuando existen puntos de monitorización más próximos a procesos críticos, el cambio puede asociarse con una zona mucho más concreta de la instalación.
La diferencia es importante:
medición general → sabemos que existe un problema.
medición próxima al proceso → sabemos dónde empezar a buscar.
Esta capacidad de localización puede reducir considerablemente el tiempo necesario para identificar el posible equipo causante.
¿Cómo funciona la monitorización continua?
La monitorización continua recoge automáticamente información de variables como conductividad y temperatura y permite observar su evolución en el tiempo.
Soluciones como CCD Insights permiten centralizar estos datos en un panel digital y trabajar con umbrales configurables.
Cuando la conductividad cambia respecto a los valores definidos, pueden generarse notificaciones para facilitar una respuesta más rápida.
Además, disponer de sensores instalados cerca de determinadas áreas del proceso puede ayudar a relacionar la desviación con el punto de la instalación donde aparece.
Esto permite pasar de una gestión basada únicamente en la detección a una lógica más completa:
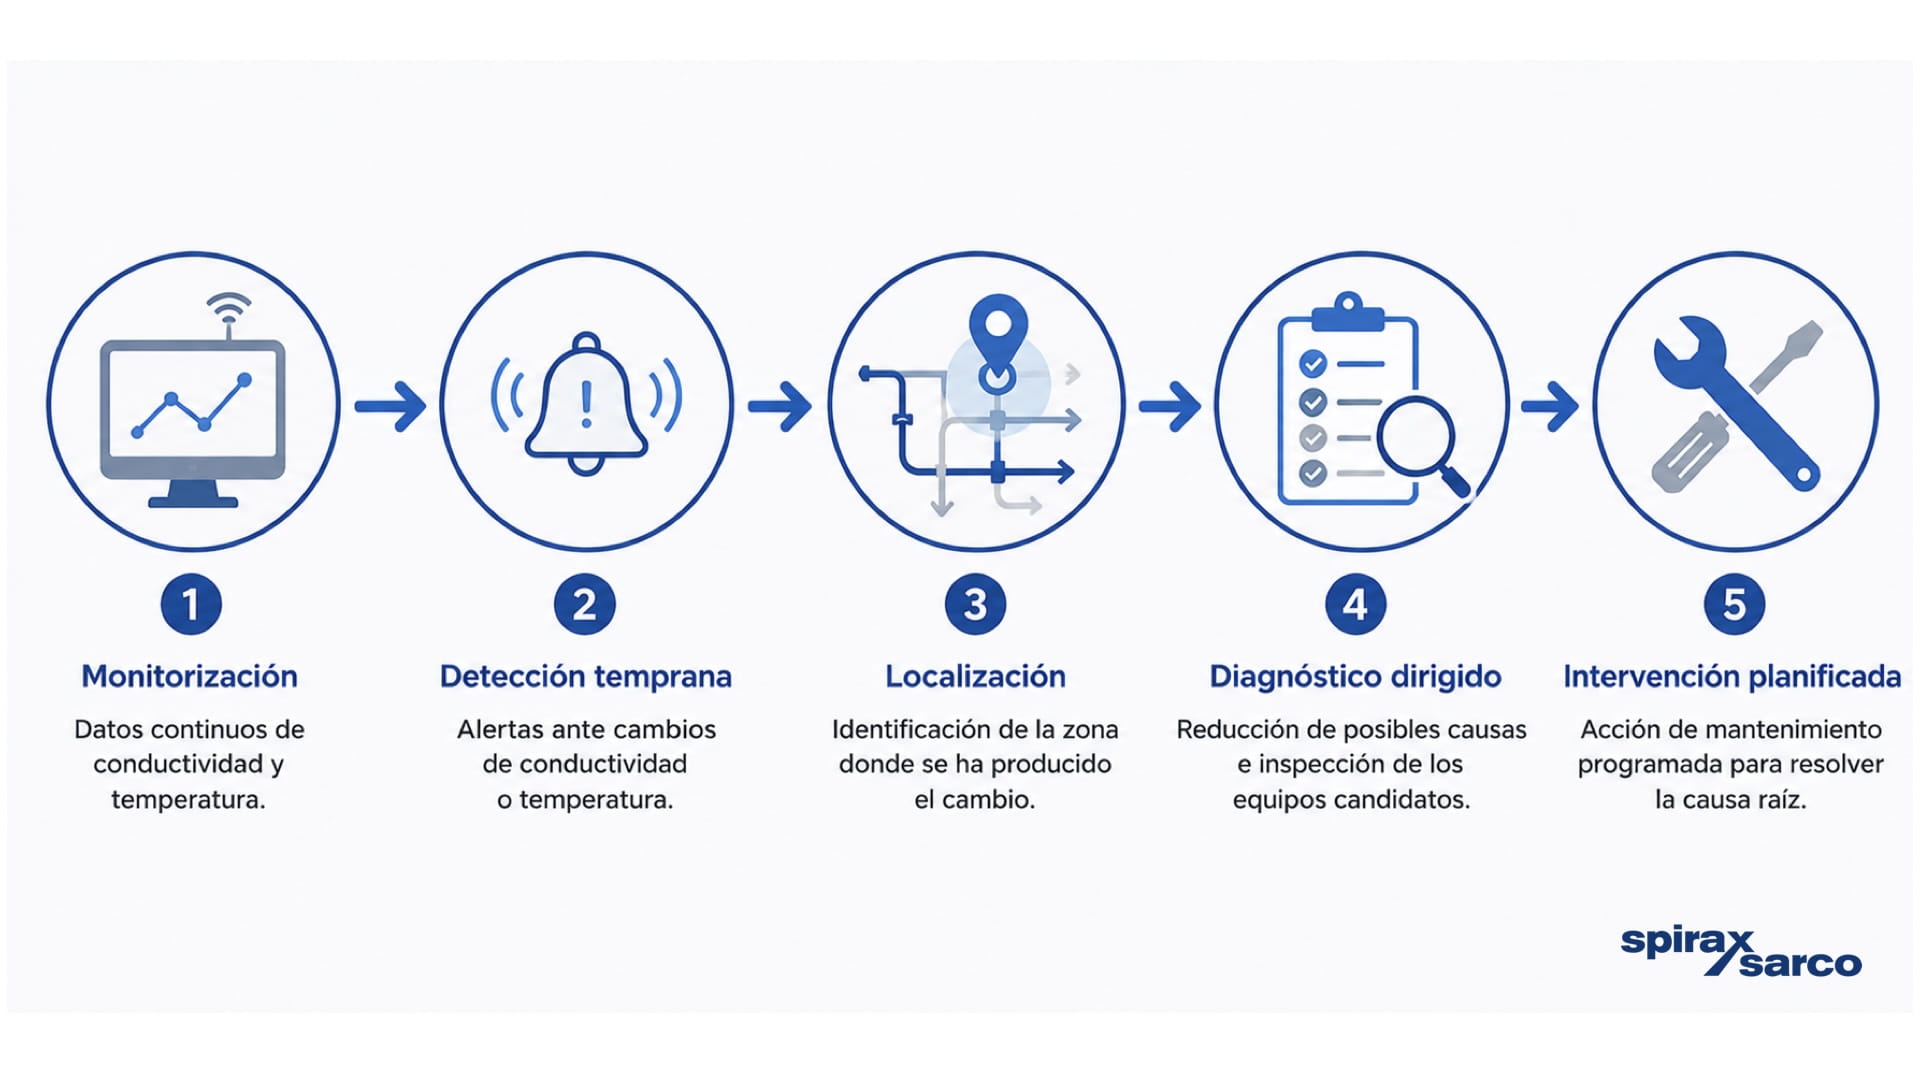
Otra ventaja de disponer de información continua es la posibilidad de trabajar con históricos.
En lugar de depender únicamente del valor que muestra el instrumento en un momento determinado, mantenimiento puede analizar tendencias, comparar periodos y buscar patrones asociados a la operación.
¿Qué hacer cuando se detecta una anomalía?
Detectar un cambio debería activar un proceso estructurado de diagnóstico.
El primer paso consiste en comprobar la magnitud de la desviación y determinar cuándo comenzó.
A continuación debe identificarse qué zona del sistema presenta el cambio y qué equipos o procesos se encuentran conectados a ese retorno.
Cuanto más localizada esté la medición, menor será el número de posibles causas que deban investigarse.
La secuencia de actuación puede resumirse así:
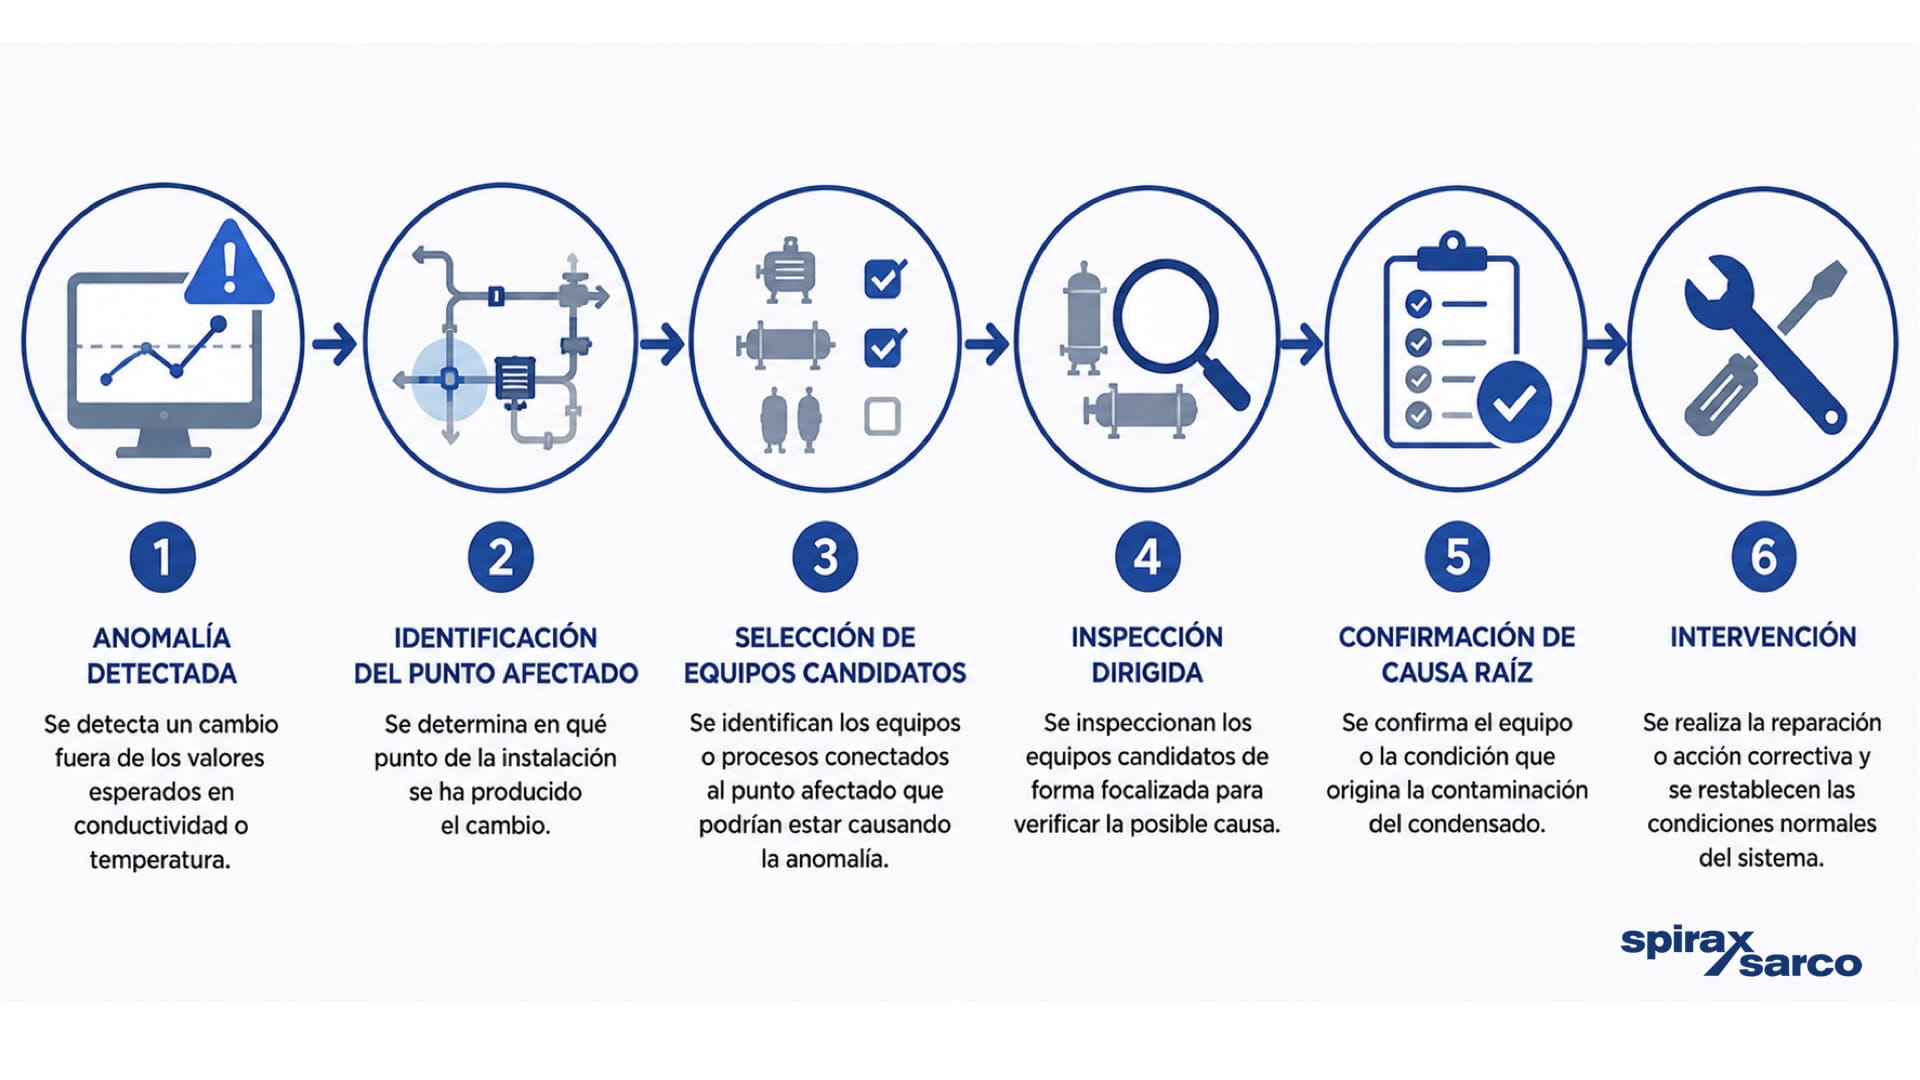
Esta forma de trabajar reduce el tiempo dedicado a inspecciones indiscriminadas y permite orientar los recursos de mantenimiento hacia los activos con mayor probabilidad de estar relacionados con la desviación.
Recuperar condensado exige reducir la incertidumbre
El objetivo final no consiste únicamente en detectar contaminación.
Una estrategia eficaz de supervisión debería permitir a la planta recuperar condensado con mayor confianza, protegiendo al mismo tiempo el sistema de generación de vapor.
Cuando existe poca información, la decisión más segura suele ser descartar el retorno dudoso.
Cuando existe mayor visibilidad sobre su calidad, su evolución y su origen, mantenimiento puede tomar decisiones mejor fundamentadas.
Por eso, el valor de sistemas como CCD Insights no reside solamente en obtener un dato de conductividad.
La verdadera oportunidad está en reducir el ciclo completo: detección → localización → diagnóstico → intervención → mayor recuperación de condensado → menor coste operativo.
Para un Responsable de Mantenimiento, disponer de esta trazabilidad puede significar menos tiempo buscando la causa de una anomalía, menos decisiones preventivas basadas en incertidumbre y una mayor capacidad para convertir los datos del sistema de vapor en acciones de mantenimiento dirigidas.
Evalúe cómo está supervisando actualmente la calidad del condensado de su instalación
Si su planta depende principalmente de muestras manuales o de mediciones realizadas únicamente en el retorno general, puede existir una oportunidad para mejorar la capacidad de detectar y localizar anomalías.
Evalúe cómo está supervisando actualmente la calidad del condensado de su instalación y qué tiempo necesita su equipo para pasar desde una desviación hasta la identificación de su causa raíz.
Filtros Reguladores
Filtro regulador de aire de alta eficiencia para tener aire comprimido de la más alta calidad para instrumentos y sistemas de control.
Soluciones de transferencia de calor
La experiencia en ingeniería de vapor de Spirax Sarco puede proporcionar a su planta de vapor soluciones de transferencia de calor eficientes y flexibles para cumplir con los objetivos de eficiencia energética.
Medidores de caudal Gilflo
Medidor de caudal de área de área variable con alta rangeabilidad. Viene como versión variable cargada con resorte y versión de área variable en línea.
Procesadores visualizadores y transmisores
Ofrecemos una amplia selección de procesadores, visualizadores y transmisores adecuadas para su aplicación.
Humidificación
Las normativas de seguridad e higiene son muy estrictas. Controle su humidificación.
Válvulas de pistón
Válvulas de pistón en acero al carbono con conexiones roscadas o preparadas para soldar SW (socket weld), para usar en sistemas de vapor, condensado y líquidos.